
د سټیپل فایبر لاینونو، نالیه شوي بورډ فابریکو، او د بیټرۍ جلا کونکي سلیټینګ په اوږدو کې، د وسیلې فولاد د ټنګسټن کاربایډ په وړاندې خپل ځای له لاسه ورکوي - نه د قیمت له مخې، مګر د هر کټ ټول لګښت له مخې.
Aد بیټرۍ جلا کونکي فابریکې کې د سلیټینګ لاین په هرو یوولسو ساعتونو کې ودرول شو. نه د ساتنې لپاره، نه د جام لپاره - د تیغ بدلون لپاره. د فولادو سلیټر چاقو به د بدلون پای ته رسیدو څخه ډیر وخت دمخه د سیرامیک پوښ شوي فلم په وړاندې ضعیف و، او هر بدلون به د لاین بندیدو، بیا تار، او د ټوټې ټوټې کولو په ځای کې د سکریپ فلم یوه ډډ معنی درلوده. کله چې فابریکه د ورته پروفایل سره د جامد کاربایډ سلیټینګ تیغ ته واړول شوه، د بدلون وقفه د څلورو ورځو څخه زیاته شوه. ماشین بدلون ونه کړ. د تیغ موادو بدلون وکړ.
دا کیسه د صنعتي پرې کولو په پراخه برخه کې د مختلفو سبسټریټونو سره تکرار کیږي: د فایبر سټیپل ټو، نالیه شوي لاینر بورډ، رنګ شوي سمندري خولۍ، د تمباکو پاڼې، ایستل شوی پلاستيکي فلم. هرچیرې چې تیغ په سرعت سره د کثافاتو یا لوړ حجم موادو سره مخ کیږي، ورته نمونه د تولید په پوړونو کې څرګندیږي - فولاد د جامد ټنګسټن کاربایډ په ګټه مرحله ای کیږي، او بدلون ګړندی کیږي.
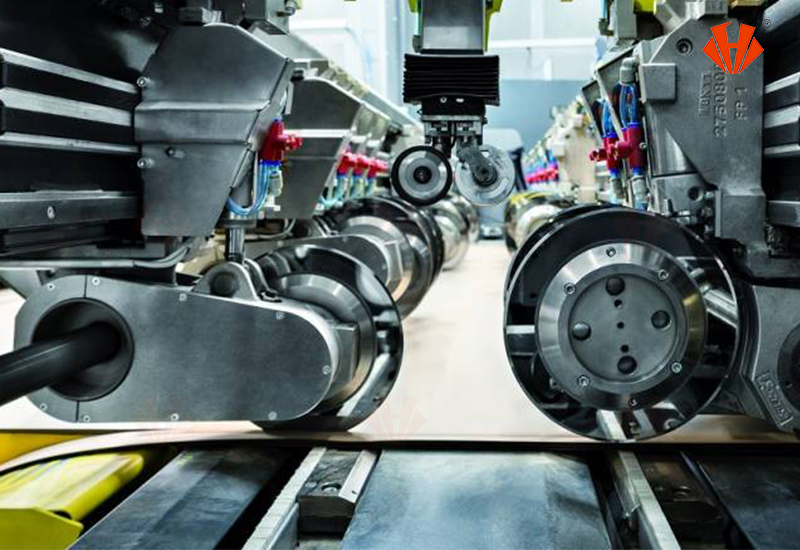
د ستړیا نقطه فولاد شاوخوا انجینر نشي کولی
د وسیلې فولاد او د لوړ سرعت فولاد (HSS) تیغونه په خراب ډول نه جوړیږي - دوی په ساده ډول د اوسپنې پر بنسټ د الیاژ د محدودیتونو په وړاندې کار کوي. د فولادو سختۍ په هغه حد کې لوړه ده چې د کثافاتو ډکونکي، شیشې فایبر، پوښل شوي فلمونه، او د منرالونو بار شوي تخته به په دوامداره توګه له مینځه یوسي. هر تیریدنه د څنډې څخه یو مایکروسکوپي ټوټه اخلي. د رګیدو څخه تودوخه فولاد د پرې کولو په لیکه کې نور هم نرموي، هغه اغوستل ګړندي کوي چې دا دمخه تجربه کوي. پایله د وړاندوینې وړ تخریب کونکی منحنی دی: تیز، بیا د منلو وړ، بیا د کیفیت ستونزه، په ساعتونو کې اندازه شوي مهالویش کې، نه ورځو کې.
ټنګسټن کاربایډ د موادو په کچه مختلف چلند کوي. دا د پوښ سره فولاد نه دی - دا د کوبالټ باندر کې د ټنګسټن کاربایډ دانې سینټر شوی مرکب دی، چې د فلز په پرتله د سیرامیک سره په سختۍ کې نږدې دی. دا سختۍ په مستقیم ډول د کثافاتو اغوستلو سره مقاومت کوي، د دې پرځای چې د سطحې درملنې پورې اړه ولري چې بالاخره د لاندې نرم فولادو ته رسیږي.
د فولادو په مقابل کې د کاربایډ، ملکیت د ملکیت له مخې
| ملکیت | د وسیلې فولاد | د HSS | جامد کاربایډ |
|---|---|---|---|
| سختوالی (HRC / HRA معادل) | ۵۸-۶۲ HRC | ۶۳-۶۶ د HRC | ۸۹-۹۳ HRA |
| د اغوستلو مقاومت | منځلاری | ښه | غوره |
| په سرعت سره د څنډې ساتل | په چټکۍ سره خرابیږي | منځلاری | دوامدار |
| د تودوخې مقاومت | نرموي>250 درجو سانتي ګراد | نرموي> 550 درجو سانتي ګراد | مستحکم> 800 درجو سانتي ګراد |
| د اغیز سختوالی | لوړ | منځلاری | ښکته — سمې درجې/جیومیټري ته اړتیا لري |
| د بیا ګړندی کولو وقفه | بار بار | منظم | غځول شوی |
| د هر واحد لګښت | ښکته مخ | منځنی | لوړ مخکې |
د کاربایډ یو ریښتینی تعامل د ناڅاپي اغیزو په وړاندې سختوالی دی - له همدې امله د درجې انتخاب او ملاتړ جیومیټري د فولادو په پرتله ډیر مهم دي، نه کم.
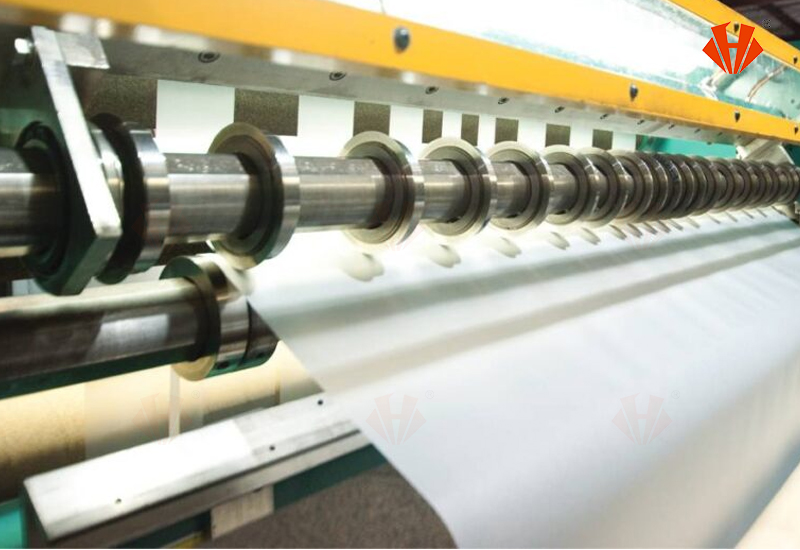
جیومیټری پاتې کار کوي
یوازې سختوالی ښه صنعتي تیغ نه جوړوي — جیومیټري پریکړه کوي چې دا سختوالی څنګه کارول کیږي. ډیری درانه کاربایډ سلیټینګ او شینینګ تیغونه د دوه ګوني بیول سره ځمکني دي: دوه مخالف ځمکني څنډې د قطع کولو په لیکه کې سره یوځای کیږي، د یو واحد زاویه مخ پرځای. دا د څنډې دواړو مخونو کې د اړخ بار متوازن کوي، کوم چې مهم دی ځکه چې کاربایډ په کمپریشن کې قوي دی مګر د فولادو په پرتله د غیر متناسب موړ فشار ډیر لږ بخښونکی دی. د بیول زاویه او د ځمکې عرض غلط ترلاسه کړئ، او حتی په سمه توګه سخت شوی کاربایډ څنډه به له وخته مخکې چپ شي. دا سم ترلاسه کړئ، او ورته سختۍ چې د کثافاتو اغوستلو مقاومت کوي د مایکرو چپینګ سره هم مقاومت کوي چې د ریښتیني تولید شرایطو کې د تیغ ژوند لنډوي.
هغه تیغ چې تر ټولو اوږد دوام کوي تر ټولو سخت نه دی - دا تر ټولو سخت ځمکه ده چې د هغه بار سره سمون خوري چې دا به یې په حقیقت کې وګوري.
سویچ په فرش باندې څنګه ښکاري؟
د فولادو تیغ
په مکرر ډول بدلونونه، د بدلون په جریان کې د څنډې لیدل کیدونکی ګردوالی، د ژوند پای ته نږدې د قطع کولو غیر متناسب کیفیت، د تیزولو او تبادلې لپاره د کار لوړ ساعتونه مصرف شوي.
د جامد کاربایډ تیغ
د بشپړ خدمت وقفې په اوږدو کې د قطع کولو دوامداره کیفیت، لږ پلان شوي تمځایونه، د ساتنې ډیر وړاندوینې وړ مهالویش، د قطع کولو په څنډه کې ټیټ سکریپ.
چیرته چې هوکسین په دې منحني کې ځای لري
د هوکسین سیمنټ کاربایډ د دې بدلون تر شا تیغونه د سټیپل فایبر پرې کولو، تمباکو پروسس کولو، لیتیم بیټرۍ جلا کونکي سلیټینګ، د کورګیټ بورډ تبادله، د سمندري کوټینګ لرې کولو، او دودیز OEM ماشین چاقو لپاره تولیدوي. شرکت د مخکې جوړ شوي سټاک پیرودلو پرځای خپل ټنګسټن کاربایډ خام مواد سرچینه کوي او پروسس کوي، کوم چې د غلو جوړښت او د کوبالټ مینځپانګه له بیچ څخه بیچ ته مطابقت لري - یو تفصیل چې د څنډې ژوند لپاره ډیر مهم دی چې ممکن ښکاري، ځکه چې د باندر غیر متناسب مینځپانګه د ټیټ درجې کاربایډ تیغونو کې د وخت دمخه چپ کولو یو عام لامل دی.
د تیغ هر ترتیب د یوې ثابتې کتلاګ پروسې پرځای د مستقیم انجینرۍ همکارۍ له لارې تیریږي: د بیول زاویه، د څنډې ځمکه، د پوښ کولو انتخاب، او درجه د ځانګړي سبسټریټ او ماشین سره سمون لري، د عمومي هدف ټیمپلیټ څخه نه فرض کیږي. په پای کې د عکس پالش کول شامل دي او، چیرې چې غوښتنلیک ورته اړتیا لري، د اغوستلو مقاومت لرونکي پوښونه چې د خورا کثافاتو موادو په وړاندې د خدمت ژوند نور هم اوږدوي.
پایله یې د یو تولید کونکي لخوا سرچینه شوې، سینټر شوې، ځمکنۍ شوې او پای ته رسیدلې تیغ دی چې په هر ګام کې لیدل کیږي - ورته ډول ثبات چې د جلا کونکي فلم پلانټ ته اجازه ورکوي چې په پیل کې د یوولسو ساعتونو تیغ دوره په څو ورځو کې بدله کړي.
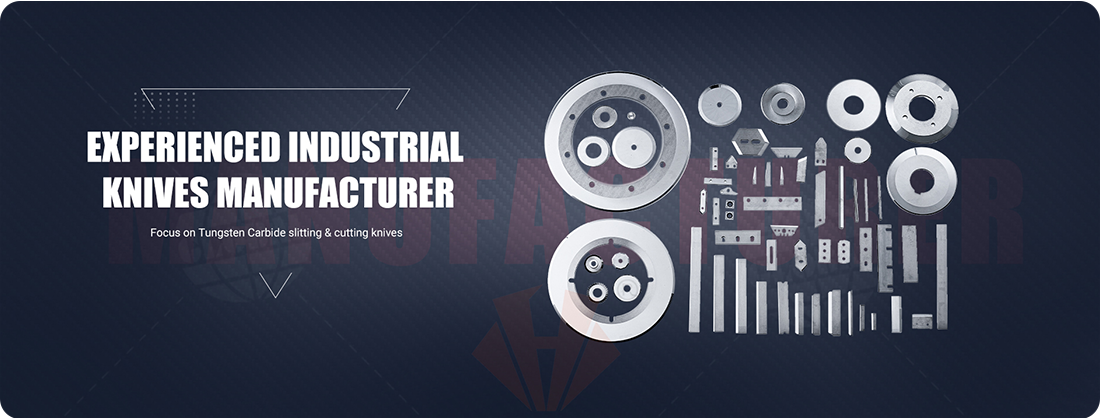
د خپلې کرښې لپاره د کاربایډ تیغ مشخص کړئ
خپل اوسنی تیغ انځور، سبسټریټ، او د ماشین پیرامیټرونه واستوئ — د هوکسین انجینران به ستاسو د پرې کولو شرایطو سره سم د درجې، بیول جیومیټري، او پای وړاندیز وکړي.
د پوسټ وخت: جولای-۰۳-۲۰۲۶


